

 TR


Standart Havayla Kumandalı Pinç Vanalar
Cat:Hava Kumandalı Pinç Vanalar
Havayla Kumandalı esnek valfler, sıvı kontrol sorunları için benzersiz ve uygun maliyetli bir çözüm sunar. İşin sırrı, pnömatik pinç vanasının t...
See DetailsBüyük çaplı bir vana sahada arızalandığında, temel neden genellikle sızdırmazlık malzemesinden ziyade işleme aşamasına kadar takip edilebilir. Yuvarlak olmayan bir vana gövdesi, artık düz olmayan bir flanş yüzü veya pürüzlü yüzeyli bir sızdırmazlık yüzeyi, vana ne kadar dikkatli monte edilirse edilsin, çalışma basıncı altında sızıntı yapacaktır. Bu gizli bağımlılık, deneyimli alıcıların, büyük çaplı hatlar için bir valf üreticisi seçerken işleme kalitesini ilk değerlendirme kriteri haline getirmelerinin nedenidir.
Temel sonuç: Büyük bir valfin nominal basıncını koruyup koruyamayacağına ve beklenen hizmet ömrüne ulaşıp ulaşamayacağına yalnızca malzeme kalitesi değil, işleme doğruluğu karar verir. Delik salgısı, flanş düzlüğü ve yüzey pürüzlülüğü için ölçülebilir toleransları belirtin ve teslimatı kabul etmeden önce belgelenmiş denetim verilerini talep edin.
Büyük valflerin fiziği küçük işleme hatalarını artırır. 2 inçlik bir vanada zararsız olabilecek 0,10 mm'lik bir sapma, 400 mm veya daha büyük bir vanada sızdırmazlık sorunu haline gelir, çünkü sızdırmazlık çevresi daha uzundur ve hata bunun boyunca eşit olmayan şekilde dağıtılır. Sonuç, eşit olmayan temas basıncı, vaktinden önce koltuk aşınması ve daha yüksek çalıştırma kuvvetleridir. Herhangi bir büyük vana projesinde dört alan en fazla ilgiyi hak etmektedir:
Büyük dökümler, metal çıkarıldığında ve gövde bozulduğunda artık gerilimi serbest bırakır. Güvenilir bir proses, iki aşamada işlemeyle bu gevşemeye olanak tanır: aynı kurulumda kaba talaş kesimi ve ardından son işlem geçişi.
Büyük metal yataklı valflerdeki sızdırmazlık yüzeyleri tipik olarak Ra 1,6 ila 3,2 µm olarak belirtilir. Daha pürüzlü yüzeyler parçacıkları yakalar, yuva erozyonunu hızlandırır ve koparma torkunu artırır.
Kapatma elemanını yönlendiren delik ve karşıt delik, sıkı sınırlar dahilinde aynı merkez çizgisini paylaşmalıdır. Yanlış hizalama; yapışma, eşit olmayan aşınma ve iç sızıntı olarak kendini gösterir.
İşleme, ham dökümde görülmeyen gözenekliliği, cüruf kalıntılarını ve sertlik değişikliklerini ortaya çıkarır. Kaba işlemeden sonra ultrasonik veya boya penetrantlı muayene, bunları erkenden yakalamanın tek yoludur.
Aşındırıcı bulamaç hizmetlerinde mühendisler giderek daha fazla kullanıyor büyük çaplı pinç vanaları tam da arızalanabilecek hassas işlenmiş yüzeylerin sayısını azalttığı için. Metal gövde düz bir deliktir ve elastomer manşon aşınmayı emer ve sızdırmazlık sağlar, böylece işlenmiş kritik alanlar manşonu destekleyen flanş yüzleriyle sınırlıdır.
 Büyük Çaplı Esnek Valfler Tedarikçiler, Şirket - Anhui Fengchi Pompa Valfı Manufa Fengchi, Çin'deki Büyük Çaplı Pinç Vana Tedarikçileri ve Şirketidir, Sıradan ürünlerle karşılaştırıldığında Büyük Çaplı Pinç Vanaların çevrimiçi toptan satışı... Ürünü Görüntüle →
Tedarikçiden "yüksek hassasiyet" istemek, gerçekçi, ölçülebilir sınırlar belirlemekten daha az etkilidir. Nominal çapları DN 300'den DN 1200'e kadar olan büyük endüstriyel vanaların üretiminde aşağıdaki aralıklar yaygın olarak kullanılmaktadır:
| Özellik | Tipik aralık | Neden önemli? |
|---|---|---|
| Gövde deliği salgısı | 0,05–0,15 mm | Kapatma elemanının etrafındaki eşit olmayan sızdırmazlık basıncını önler |
| Flanş yüzü düzlüğü | ≤ 0,10 mm/300 mm | Flanş sızıntılarını ve eşit olmayan cıvatalama yüklerini önler |
| Sızdırmazlık yüzeyi pürüzlülüğü | Ra 1,6–3,2 µm | Koltuk aşınmasını ve parçacık sıkışmasını azaltır |
| Kök deliği eş merkezliliği | ≤ 0,05 mm | Sorunsuz çalıştırma ve eşit sıkıştırma sağlar |
| Duvar kalınlığı bütünlüğü | Nominal değerin ± %10'u | Tutarlı basınç değerini ve döküm ağırlığını korur |
Vananın esnek vana tasarımı olması durumunda, deliğin yuvarlaklığı ve flanş hizalaması manşonun bükülmeden ve sıkışmadan monte edilip edilemeyeceğini de belirler. Danışmak büyük çaplı pinç vanası boyutlandırma kılavuzu Fiyat teklifi talep etmeden önce servis basıncınızı, debinizi ve boru boyutunuzu doğru gövde boyutuna dönüştürmek için.
En pahalı işleme hataları geç bulunanlardır. Aşağıdaki tablo, bir projenin farklı aşamalarında büyük bir valfte bir işleme kusurunun keşfedilmesinin göreceli maliyetini, tek bir birim olarak alınan proses içi kontrolün maliyetiyle karşılaştırmaktadır:
Pratik anlamı basittir. Parça hala kelepçeliyken delik salgısını ve düzlüğünü ölçen bir üretici, sapmayı dakikalar içinde düzeltebilir. Monte edilmiş valfte bulunan aynı kusur, sökmeyi, yeniden işlemeyi ve yeni bir basınç testini gerektirir ve hatta işleme payı bittiğinde gövdenin hurdaya çıkmasına neden olabilir. Valf takıldıktan sonra, her saatlik arıza süresi üretim kaybıyla çarpılıyor; bu nedenle madencilik ve su operatörleri artık sevkıyattan önce gerçek denetim kayıtlarını istiyor.
Üç gizli göstergeyi tedarikçinizle doğrulamaya değer:
İşleme ile ilgili arızalar sektörler arasında eşit şekilde dağılmamaktadır. Aşağıdaki pasta grafiği, mevcut endüstriyel proje verilerine dayanarak, işleme kalitesinin baskın güvenilirlik faktörü olduğu büyük çaplı valf kurulumlarının yaklaşık payını göstermektedir:
Madencilik, sıvının katı madde taşıması nedeniyle öne çıkıyor. Büyük bir çamur hattında herhangi bir sızıntı hızla aşınır ve genişler ve kötü cilalı bir koltuk yüzeyi birkaç hafta içinde bozulabilir. Bulamaç bıçaklı sürgülü vanalar ve pinç vanaları bu hatlarda kullanılmaktadır çünkü işlenmiş yatakları ve değiştirilebilir manşonları aşındırıcı ortamlara tekrar tekrar maruz kalacak şekilde tasarlanmıştır.
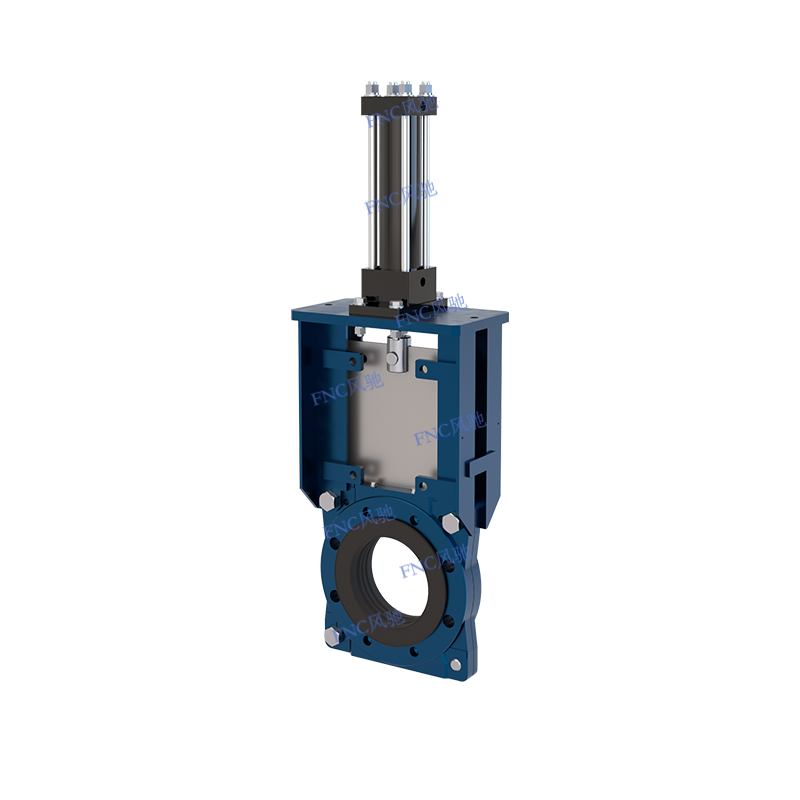 KGV-D bıçak kapısı vanaları Tedarikçiler, Şirket - Anhui Fengchi Pompa Vanası İmalatı Fengchi, Çin'de KGV-D bıçak kapısı vanaları Tedarikçileri ve Şirketidir, Çevrimiçi toptan KGV-D bıçak kapısı vanaları, FNC Bulamaç Bıçak Kapısı Va... Ürünü Görüntüle →
Disiplinli bir üretim dizisi basit görünür ancak kopyalanması pahalıdır. Herhangi bir büyük valf gövdesinin nihai kalitesini dört aşama belirler ve her biri projeye ölçülebilir değer katar:
Gözeneklilik için kimyasal bileşim, sertlik ve ultrasonik test. Burada kusurlu bir dökümün reddedilmesi, tüm sonraki işleme maliyetlerinden kaçınılmasını sağlar.
Artık gerilimi ortadan kaldırır, böylece gövde son işleme sırasında veya basınç altında montaj sonrasında deforme olmaz.
Kaba kesim yapın, gövdeyi gevşetin, ardından tek kurulumda delik ve flanş yüzeylerini bitirin. Kelepçeyi açmadan önce salgıyı ve pürüzlülüğü ölçün.
Gerçek değerlerin kaydedildiği ve döküm ısı numarasına kadar takip edildiği geçerli standartlara göre hidrostatik kabuk ve yuva testleri.
ROI mantığı basittir: Bu disiplinle işlenmiş bir gövde için biraz daha fazla ödeme yapmak, daha sonra çarpan maliyetlerini ortadan kaldırır. Bulamaç devrelerinde, büyük çaplı, havayla çalıştırılan pinç vanaları kolluk aşınan tek bileşen olduğundan ek bir ekonomik avantaj sunar; yeniden işleme gerek kalmadan ve gövdeyi boru hattından çıkarmadan değiştirilebilir.
 Büyük Çaplı Havayla Kumandalı Pinç Valfler Tedarikçiler, Şirket - Anhui Fengchi Pump Fengchi, Çin'de Büyük Çaplı Havayla Kumandalı Esnek Vana Tedarikçileri ve Şirketidir, Çin'de Toptan Büyük Çaplı Havayla Kumandalı Esnek Valfler... Ürünü Görüntüle →
Sipariş vermeden önce tedarikçinin tolerans iddialarını gerekçelendirebildiğinden emin olun. En pratik adım, fabrika denetimi düzenlemek : Takım tezgahlarını, denetim ekipmanlarını ve yeni bir partiden alınan gerçek kayıtları gözden geçirin. Size prosesi gösterebilen bir üretici neredeyse her zaman yalnızca katalog gösteren bir vanadan daha iyi bir vana sunacaktır.
İşleme kalitesi, valf takıldıktan sonra bakımı etkilemeye devam eder. Birkaç disiplin, az bakım gerektiren bir valf ile yinelenen bir sorun arasındaki farkı yaratır:
Uyumluluk açısından üreticinin sertifikalarını proje yetki alanınızla eşleştirin: kalite yönetim sistemi için ISO 9001, Avrupa projeleri için Basınçlı Ekipman Direktifi kapsamında CE işareti ve her vana için belgelenmiş hidrostatik test sertifikaları. Gövde malzemesi güvenlik açısından kritikse döküm ısısının dökümhaneden kurulu vanaya kadar izlenebilir kalması için EN 10204 tip 3.1 malzeme sertifikalarını talep edin.
İşleme kalitesi bitmiş ürünün fotoğrafında görünmez ancak hizmet ömrünün ilk birkaç yılını belirler. Toleranslar, muayene ve proses disiplini hakkında doğru soruları sorun ve her ikisini de kanıtlayabilecek bir üretici seçin; çünkü büyük çaplı vanalarda işlenmiş gövde, diğer tüm bileşenlerin dayandığı temeldir.

Havayla Kumandalı esnek valfler, sıvı kontrol sorunları için benzersiz ve uygun maliyetli bir çözüm sunar. İşin sırrı, pnömatik pinç vanasının t...
See Details
Havayla Kumandalı esnek valfler, sıvı kontrol sorunları için benzersiz ve uygun maliyetli bir çözüm sunar. İşin sırrı, pnömatik pinç vanasının t...
See Details
Havayla Kumandalı esnek valfler, sıvı kontrol sorunları için benzersiz ve uygun maliyetli bir çözüm sunar. İşin sırrı, pnömatik pinç vanasının t...
See Details
Havayla Kumandalı esnek valfler, sıvı kontrol sorunları için benzersiz ve uygun maliyetli bir çözüm sunar. İşin sırrı, pnömatik pinç vanasının t...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
